Publicado el 16 de noviembre de 2026
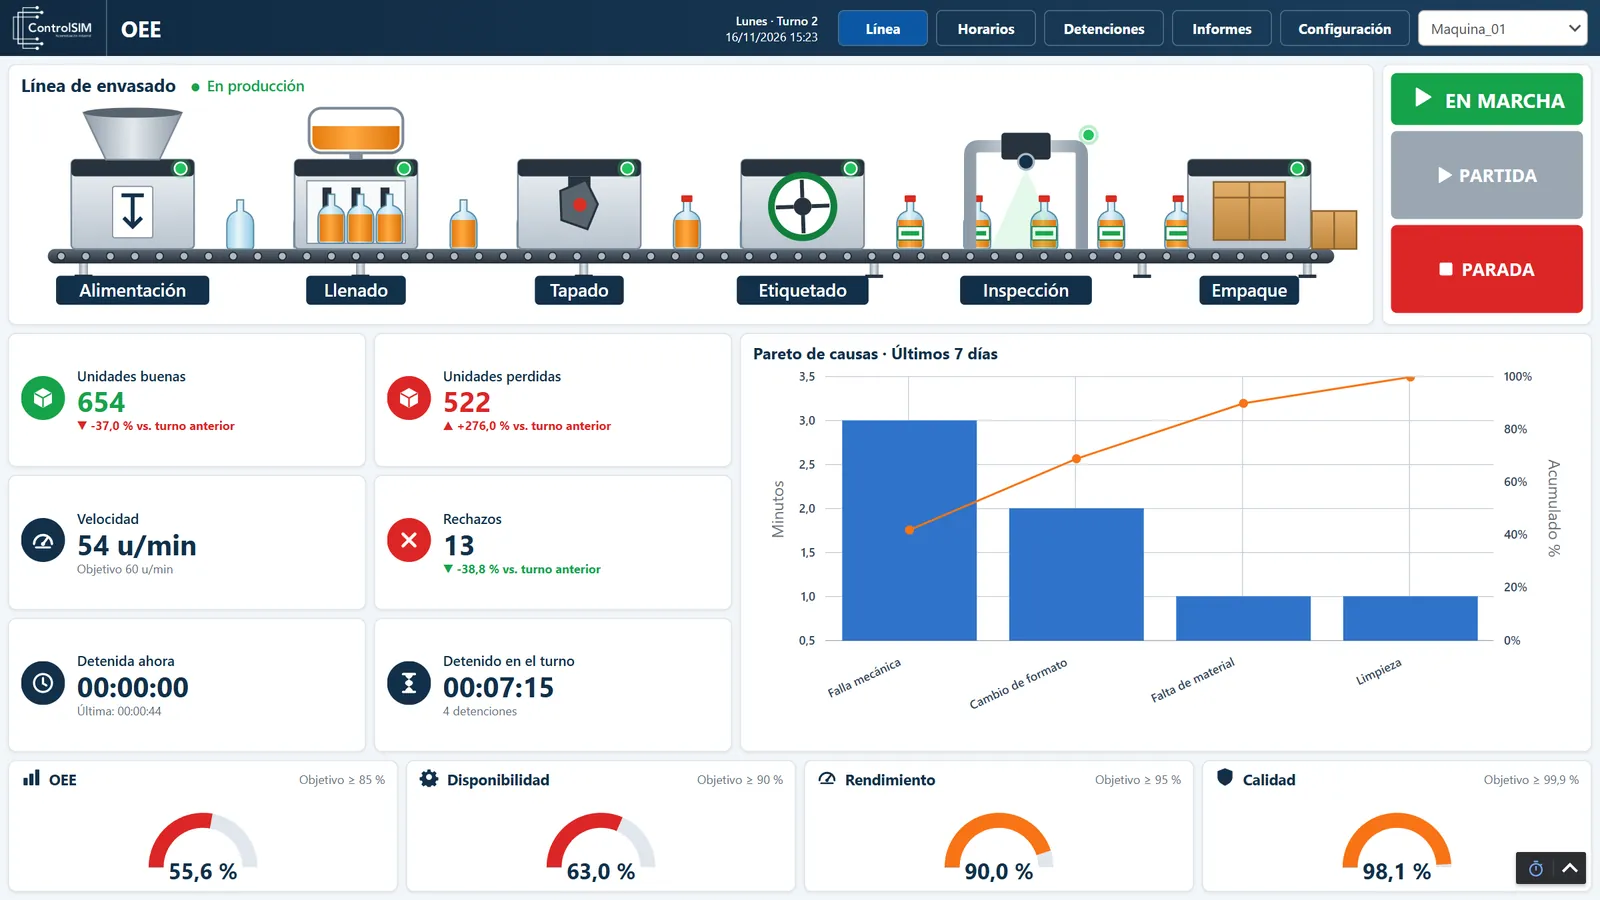
¿Cuánto produce de verdad tu línea y por qué se detiene? Casi todas las plantas tienen una respuesta aproximada, armada con planillas al final del turno. En ControlSIM desarrollamos un sistema OEE sobre Ignition que responde esas dos preguntas en tiempo real, desde el navegador y con los datos que ya entrega el PLC de cada máquina.
Las imágenes de esta nota son capturas reales del sistema funcionando con un simulador de laboratorio. En planta, las señales vienen del PLC.
Así se ve funcionando:
¿Qué es el OEE y cómo se calcula?
El OEE (Overall Equipment Effectiveness, o eficiencia general de los equipos) mide qué parte del tiempo planificado se convirtió en producto bueno. Se calcula multiplicando tres factores:
- Disponibilidad: el tiempo que la máquina estuvo en marcha, frente al tiempo planificado del turno.
- Rendimiento: lo que produjo mientras estuvo en marcha, frente a lo que habría producido a su velocidad ideal.
- Calidad: las unidades buenas, frente al total producido.
OEE = Disponibilidad × Rendimiento × Calidad. Una línea con 90 % en cada factor no tiene 90 % de OEE, sino 73 %. Por eso mirar sólo uno de los tres engaña. Si quieres profundizar en el concepto, lo explicamos en esta nota sobre la eficiencia general de los equipos.
Pantalla de la línea: el turno de un vistazo
La pantalla principal muestra la línea con sus etapas y el estado de la máquina. Debajo están los indicadores del turno en curso: unidades buenas, unidades perdidas frente a la velocidad ideal, velocidad actual contra la de objetivo, rechazos, cuánto lleva detenida ahora y cuánto tiempo ha estado detenida en el turno. Cada indicador se compara con el turno anterior.
Abajo, los medidores de OEE, disponibilidad, rendimiento y calidad, cada uno con su objetivo, que se configura según la planta. Cambian a verde, naranjo o rojo según cuánto falte para llegar. A la derecha, el Pareto de paradas de los últimos 7 días muestra en qué causas se va más tiempo.
Los botones PARTIDA y PARADA que se ven en la captura son del simulador de la demo. En planta, la partida y la detención se toman directamente de la señal de marcha del PLC.
Registro de detenciones
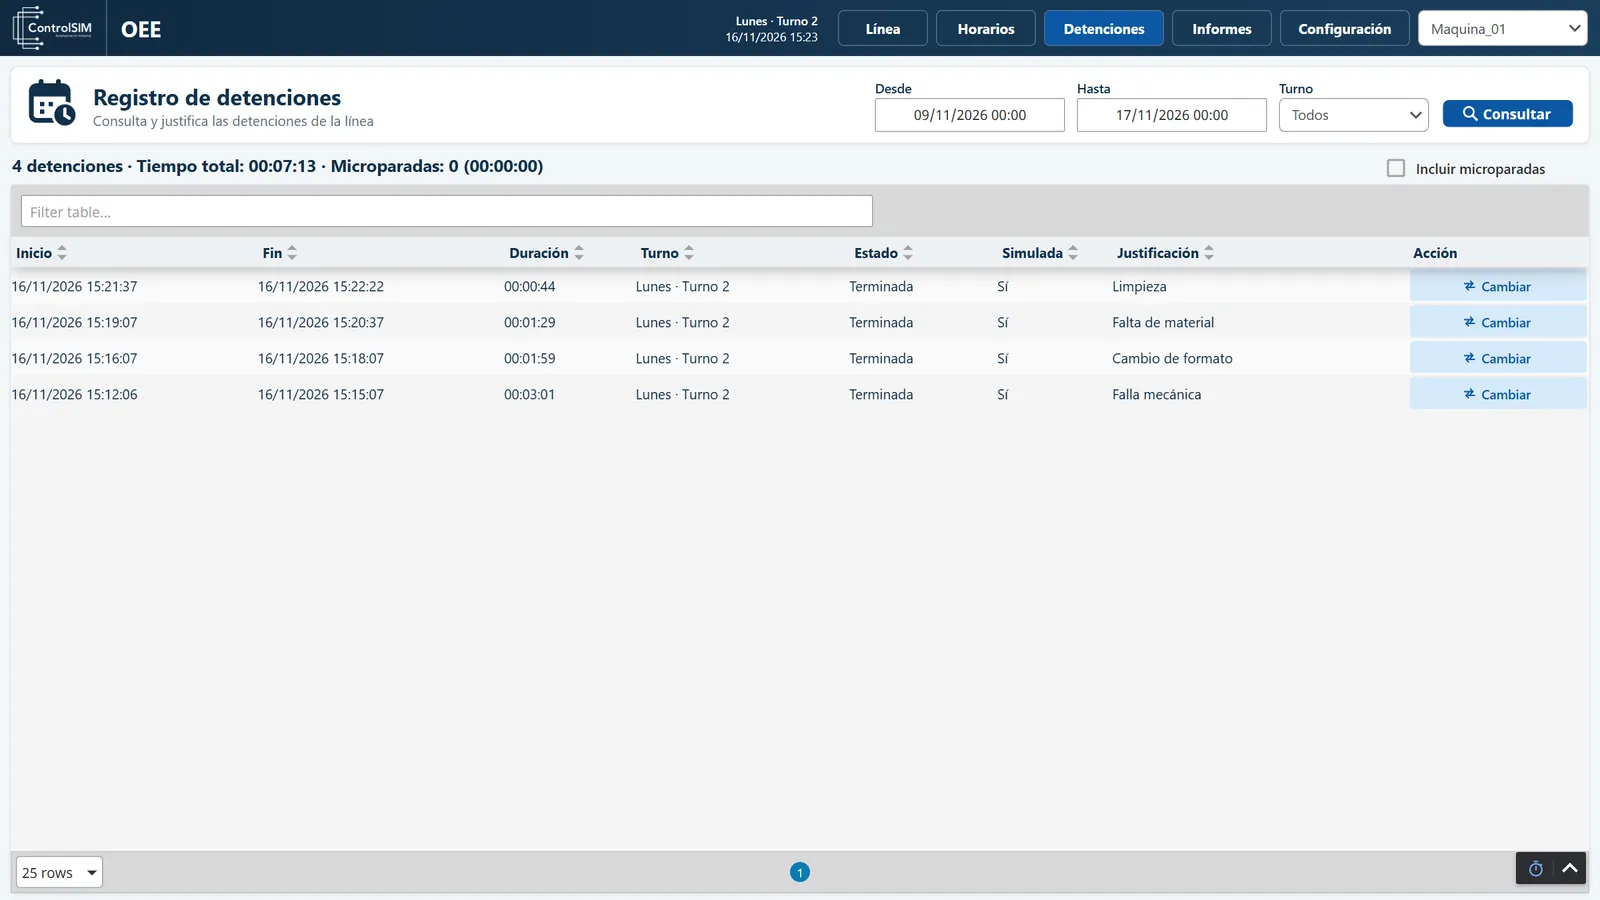
Cada vez que la máquina se detiene, el sistema crea el registro solo, con su hora de inicio, y lo va actualizando mientras dura. Se puede filtrar por fecha y turno, y la causa se puede corregir después.
El operador justifica con un botón por causa (falla mecánica, falla eléctrica, falta de material, cambio de formato, limpieza, entre otras), incluso antes de que la detención termine. El catálogo de causas se edita según cada planta.
La justificación no tiene por qué ser siempre manual: se puede configurar para que la causa se registre sola a partir de los códigos de falla o alarmas que ya entrega el PLC. El operador queda para lo que la máquina no puede saber, como la falta de material o de personal.
Las detenciones cortas, bajo un mínimo configurable (30 segundos por defecto), se cuentan como microparadas: suman al tiempo detenido, pero no interrumpen al operador. Los informes pueden mostrarlas o dejarlas aparte.
Informes: comparación de turnos
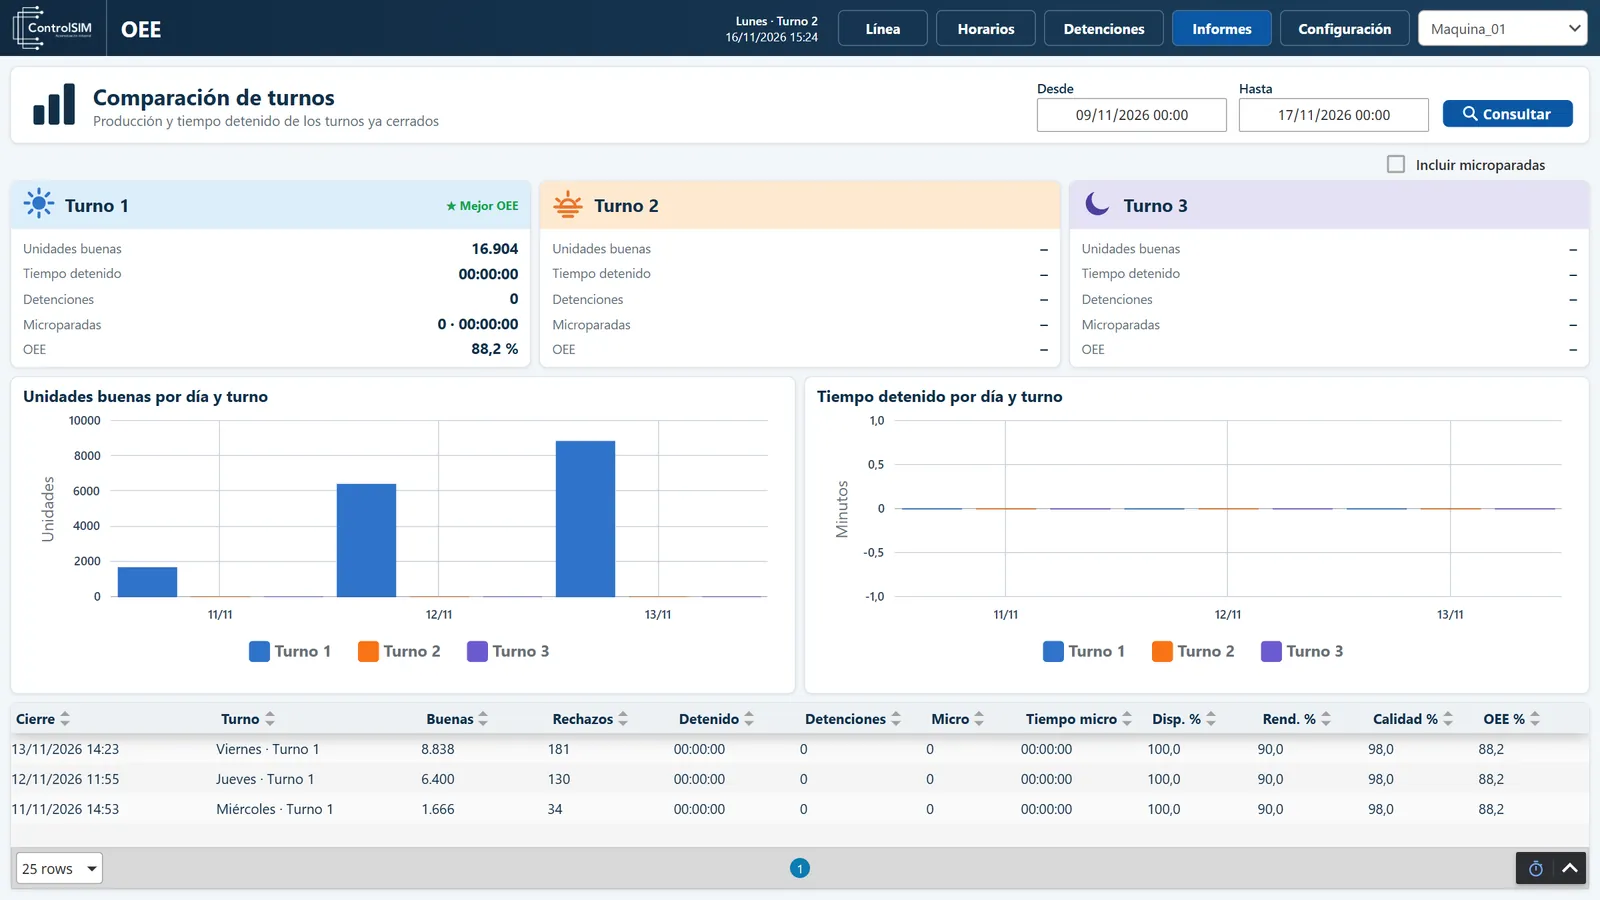
El informe compara los turnos de un período: unidades buenas, tiempo detenido, detenciones, microparadas y OEE, y destaca el turno con mejor resultado. Los gráficos muestran la producción y el tiempo detenido por día y turno, y la tabla detalla cada turno cerrado con su disponibilidad, rendimiento y calidad. Todo queda guardado en una base de datos SQL, así que el historial no depende de que alguien llene una planilla.
Horarios de turnos
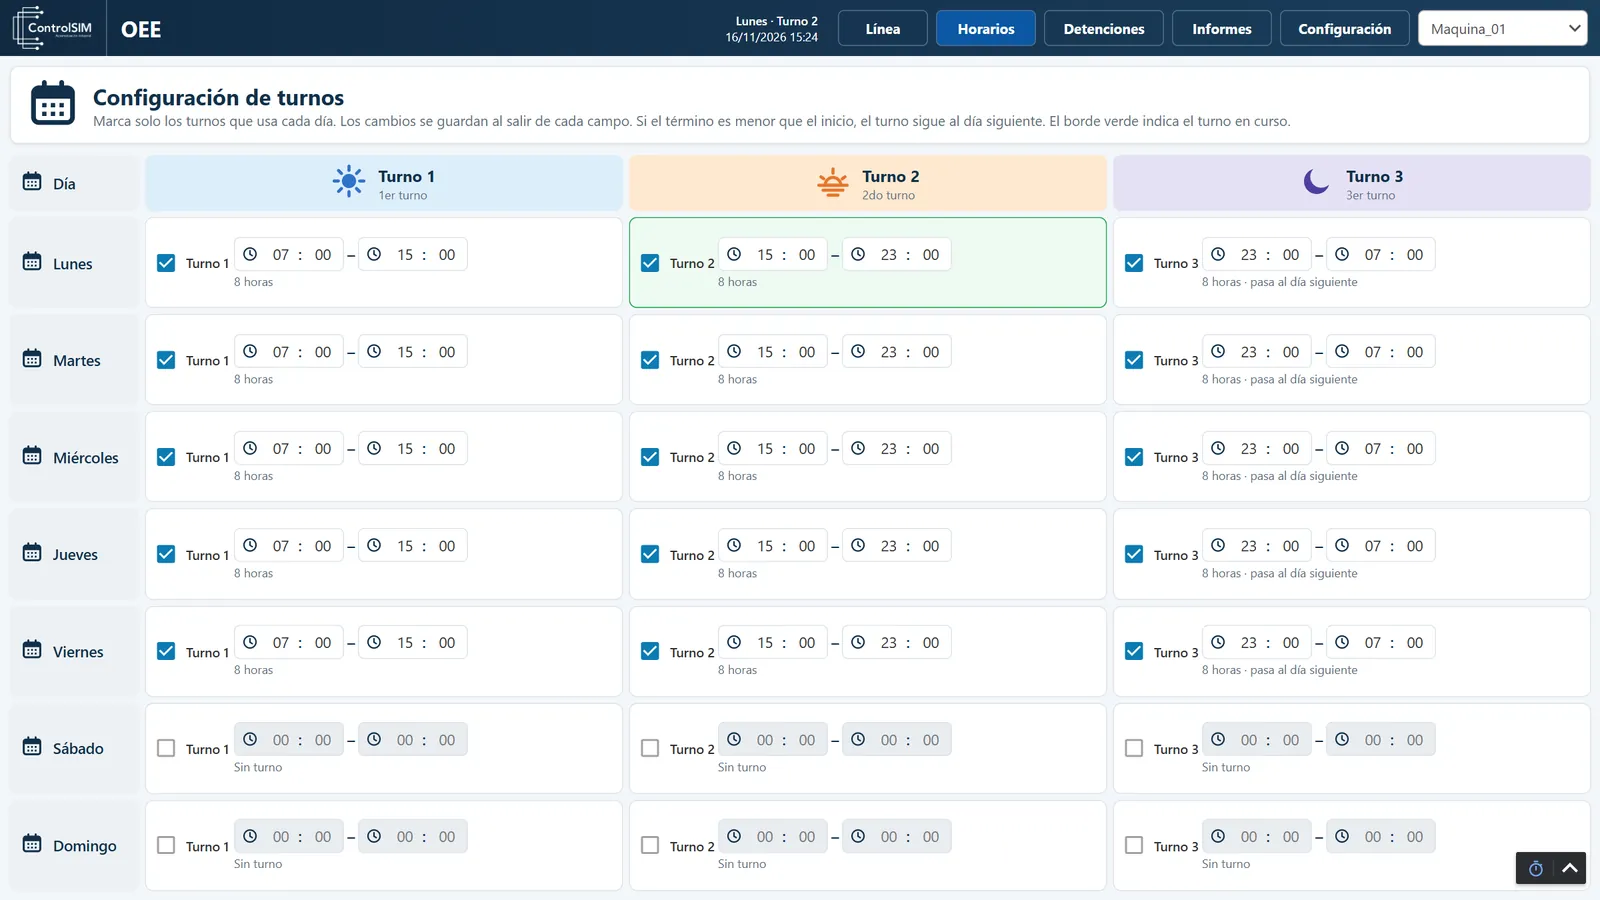
Los turnos se configuran por día de la semana, y el tiempo planificado sale de ahí. El turno de noche que pasa al día siguiente se maneja solo, y la producción que ocurre justo en el cambio de turno se asigna al turno que corresponde.
Varias máquinas y pantalla de operador
Cada máquina se agrega con un asistente que la conecta a sus señales del PLC: estado de marcha, contador de unidades y, si existen, contador de rechazos y velocidad. Una pantalla de estado muestra qué señales están listas y cuáles faltan para tener el OEE completo.
Además hay una pantalla para el operador, con letras grandes y sin acceso a la configuración: estado de la máquina, tiempo en marcha y detenido, un aviso visible en cada detención para justificarla y la comparación con el turno anterior.
Beneficios para la planta
- Datos en vez de estimaciones: el tiempo detenido y las unidades salen del PLC, no de la memoria del turno.
- Prioridades claras: el Pareto de paradas indica dónde conviene trabajar primero.
- Mismos números para todos: producción, mantención y jefatura miran la misma pantalla.
- Sin instalar nada: se abre desde el navegador en PC, tablet o celular.
- Crece con la planta: agregar una máquina es configurarla, no rehacer el proyecto.
Preguntas frecuentes
¿Qué es un buen OEE?
Como referencia se suele hablar de 85 % para una línea de clase mundial, pero el número que sirve es el de tu propia línea medido de forma honesta. Lo importante es conocer el punto de partida y ver cómo cambia a medida que se atacan las causas de pérdida. Los objetivos del sistema se configuran según cada planta.
¿Se puede conectar a mi PLC?
Sí. Ignition se comunica con los PLC más usados en planta (Siemens, Allen-Bradley, Omron, equipos Modbus, entre otros) y con cualquier equipo que tenga OPC UA. Para cada máquina basta con una señal de marcha y un contador de unidades; el contador de rechazos y la velocidad son opcionales.
¿Hay que justificar cada detención a mano?
No necesariamente. La partida y la parada se toman de la señal del PLC, sin que nadie presione botones. La causa la elige el operador con un botón, y también se puede configurar en cada planta para que se registre sola a partir de los códigos de falla o alarmas que ya entrega el PLC.
¿Hay que instalar algo en los computadores?
No. Las pantallas son web: se abren desde el navegador de un PC, una tablet o un celular conectado a la red de la planta. El servidor de Ignition y la base de datos se instalan una sola vez.
¿Sirve para más de una máquina?
Sí. Cada máquina se agrega con un asistente que la conecta a sus señales, y todas comparten las mismas pantallas, el mismo historial y los mismos informes.
Conoce más
Está construido sobre Ignition de Inductive Automation, la misma plataforma SCADA que implementamos en Chile. Si quieres conocerla, revisa nuestra página de SCADA Ignition o la de sistemas SCADA.
¿Quieres ver el sistema OEE funcionando con tus propias máquinas? Contáctanos y coordinamos una demostración o una cotización.